




Chování při částečném vybíjení u vícevrstvých zásobníků CCS fólií lisovaných za tepla
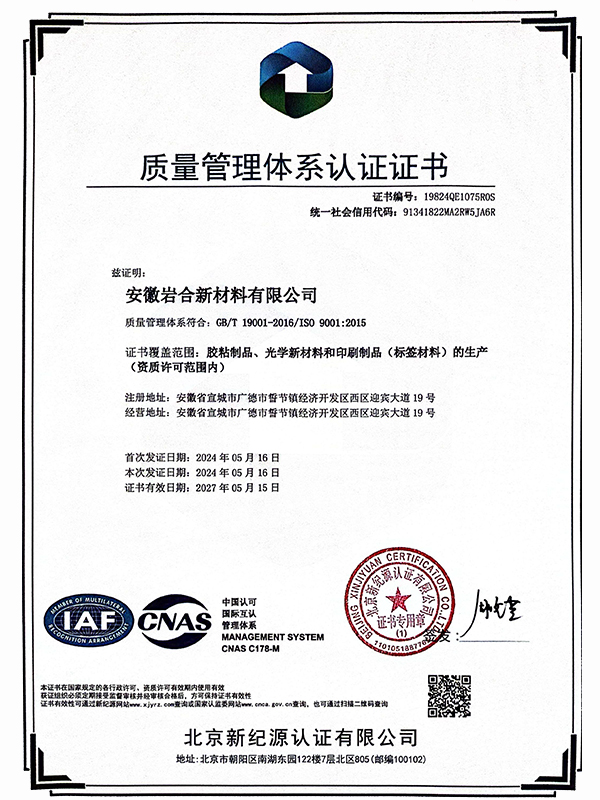
V aplikacích vysokonapěťových bateriových modulů je dielektrická integrita CCS lisovací fólie za tepla není určeno pouze celkovým průrazným napětím. Částečný výboj (PD) může iniciovat uvnitř mikrodutin na rozhraní fólie-přípojnice, zejména tam, kde drsnost povrchu poniklované mědi vytváří vzduchové mezery během laminace. Jakmile je překročeno vstupní napětí PD, opakované mikrovýboje erodují polymerní matrici ostřelováním elektrony a lokalizovanou tepelnou degradací, případně tvoří karbonizované stromové kanály. Anhui Yanhe New Material Co., Ltd. řeší tento problém pomocí přesných technologií povrchové úpravy, které vyplňují nerovnosti substrátu a minimalizují tvorbu dutin během cyklu lisování za tepla, přičemž čerpá ze specializovaných odborných znalostí společnosti v oblasti funkčních pásek pro elektronický průmysl.
Odolnost proti PD v těchto systémech řídí několik faktorů a jejich pochopení pomáhá inženýrům specifikovat správnou kvalitu filmu pro danou architekturu buněčného modulu:
- Drsnost povrchu substrátu (Ra) přímo koreluje s pórovitostí; Poniklované přípojnice s Ra nad 1,5 μm vyžadují konformní adhezivní vrstvy s dostatečným tokem taveniny, aby se dosáhlo zapouzdření bez dutin, což je schopnost zakotvená v zákaznických recepturách CCS Hot Pressing Film společnosti.
- Rovnoměrnost tloušťky filmu po lisované ploše ovlivňuje rozložení pole; kolísání tloušťky přesahující ±5 % může vytvořit lokalizované zóny zesílení pole, kde PD iniciuje při napětí 15–20 % pod nominálním prahem počátku.
- Zbytkové napětí z rozdílného ochlazování mezi měděným vodičem a polymerním filmem zavádí mikro-delaminační místa v průběhu tepelného cyklování, což je důvod, proč Anhui Yanhe New Material Co., Ltd. začleňuje modifikátory relaxace stresu do svých patentovaných lepicích systémů založených na rozsáhlé spolupráci s univerzitami a vědeckými výzkumnými institucemi doma i v zahraničí.
- Teplota skelného přechodu (Tg) základního polymeru fólie určuje teplotní okno, při kterém si materiál zachovává dostatečný modul, aby odolal PD při provozním tepelném zatížení, což je parametr, který výzkumný a vývojový tým společnosti aktivně optimalizuje pro konkrétní tepelné prostředí každého zákazníka.
Mechanismy mezifázové adheze mezi CCS fólií lisovanou za tepla a odlišnými substráty
Spolehlivá adheze v sestavách CCS Hot Pressing Film závisí na jemné souhře chemické vazby, mechanického vzájemného spojení a viskoelastického rozptylu energie. Když je fólie nalisována na poniklovanou měděnou přípojnici za tepla a tlaku, musí adhezivní vrstva současně smáčet povrch oxidu kovu, pronikat do prvků mikrodrsnosti a vytvářet kovalentní nebo vodíkové vazby s povrchovými hydroxylovými skupinami. Zázemí společnosti Anhui Yanhe New Material Co., Ltd. při vývoji speciálních etiketovacích materiálů a adhezivních produktů pro různé funkční filmové materiály poskytuje hlubokou zásobu know-how o formulacích, které přímo prospívají zákazníkům hledajícím robustní řešení lepení s dlouhou životností.
Úvahy o povrchové energii pro optimalizaci před úpravou
Praktická příprava povrchu před laminací může dramaticky posunout výsledky adheze. Povrchová energie substrátu pod 38 dynů/cm odolá správnému smáčení u většiny lepidel lisovaných za tepla na bázi akrylu, což vede k delaminaci hran po testování tepelným šokem. Plazmová nebo korónová úprava zvyšující povrchovou energii nad 50 dynů/cm vytváří reaktivní povrch, který tvoří odolné chemické vazby s funkčním povlakem filmu. Přístup společnosti k integrovaným řešením zahrnuje doporučení kompatibilních protokolů předúpravy založených na konkrétní metalurgii substrátu a historii skladování, což zajišťuje, že se ve výrobě využije plný potenciál Custom CCS Hot Pressing Film.
Mechanické blokování na mikroměřítku
Kromě chemie přispívá fyzikální penetrace lepidla do poréznosti substrátu a drážek na hranicích zrn podstatnou částí celkové pevnosti v odlupování. Elektrolyticky nanesené niklové povrchy vykazují charakteristickou nodulární morfologii s velikostí prvků v rozmezí od 0,5 do 3 μm, což poskytuje ideální profil ukotvení, když jsou charakteristiky toku fólie lisované za tepla vyladěny tak, aby vyplnily tyto vlastnosti během dostupné doby prodlevy. Anhui Yanhe New Material Co., Ltd. využívá svůj průmyslově pokročilý výzkum a vývojové technologie nových materiálů k charakterizaci topografie substrátu a odpovídajícímu přizpůsobení reologii filmu, což je přizpůsobená výrobní kapacita, kterou dodavatelé generických fólií jen zřídka nabízejí.
Interakce procesního okna při lisování za tepla pro laminaci filmu CCS
Teplota, tlak a doba prodlevy během laminace CCS Hot Pressing Film nepůsobí nezávisle; tvoří sdružený prostor parametrů, kde úpravy jedné proměnné posouvají optimální rozsah ostatních. Obvyklým úskalím je zvýšení teploty za účelem zkrácení doby cyklu bez odpovídající úpravy tlaku, což může způsobit vytvrzení lepidla před dosažením úplného smáčení a zanechání mezifázových dutin, které ohrožují jak elektrickou izolaci, tak tepelnou vodivost. Společnost Anhui Yanhe New Material Co., Ltd., čerpající ze svých zkušeností s funkčními páskami pro elektronický průmysl, poskytuje podrobnou podporu vývoje procesů, která mapuje tyto interakce pro každý typ fólie Custom CCS Hot Pressing Film.
Níže uvedená tabulka shrnuje typické rozsahy procesních parametrů a jejich vzájemně související účinky na základě údajů nashromážděných prostřednictvím výzkumných programů společnosti založených na spolupráci s akademickými institucemi:
| Procesní parametr | Typický provozní rozsah | Primární efekt | Poznámka k vzájemné závislosti |
|---|---|---|---|
| Teplota desky | 130 °C – 180 °C | Řídí viskozitu taveniny lepidla a kinetiku vytvrzování | Vyšší teplota umožňuje nižší tlak, ale zužuje dostupné okno prodlevy před přetvrzením |
| Aplikovaný tlak | 0,5 – 3,0 MPa | Pohání tok lepidla do topografie povrchu | Nadměrný tlak při vysoké teplotě může vytlačit vrstvu lepidla a vytvořit tenká místa náchylná k dielektrickému selhání |
| Doba setrvání | 30 – 300 sekund | Určuje stupeň vytvrzení a vývoj mezifázové vazby | Musí odpovídat specifické kinetice vytvrzování filmu; nedostatečné vytvrzení vede k tečení pod tepelným zatížením, nadměrné vytvrzení způsobuje křehnutí |
| Rychlost chlazení | 5 – 30 °C/min (řízené) | Ovlivňuje zbytkové napětí a krystalinitu v semikrystalických filmech | Rychlé ochlazení může zamrznout v orientaci napětí, které se během následného tepelného cyklování uvolní a způsobí deformaci |
Tato okna parametrů nejsou univerzální konstanty; posunou se v závislosti na specifickém složení fólie, geometrii přípojnic a dokonce i tepelné hmotnosti lisovacího přípravku. Vlastní výrobní možnosti společnosti umožňují úpravy složení, které rozšiřují procesní okno a snižují míru zmetkovitosti v prostředích velkoobjemové výroby, kde je prvořadá konzistence mezi jednotlivými cykly.
Řízení nesouladu tepelné expanze v sestavách CCS lisovacích fólií za tepla
Měděné přípojnice vykazují koeficient tepelné roztažnosti (CTE) přibližně 17 ppm/°C, zatímco polymerní vrstvy v typické CCS fólii lisované za tepla se pohybují v rozmezí od 50 do 150 ppm/°C v závislosti na obsahu základní pryskyřice a plniva. Při teplotním výkyvu od -40 °C do 125 °C – což je běžný rozsah způsobilosti pro automobilový průmysl – tento nesoulad generuje značné mezifázové smykové napětí, které může iniciovat delaminaci nebo praskání. Konstrukce fólie proto musí vyvážit konkurenční požadavky vysokého CTE na přizpůsobivost při lisování proti nízkému CTE pro dlouhodobou rozměrovou stabilitu. Společnost Anhui Yanhe New Material Co., Ltd. řeší tento problém začleněním systémů anorganických plniv a aplikací odpovídajících povrchových nátěrů založených na funkčních požadavcích různých povrchů zákazníků, což je základní kompetence vyvinutá díky práci společnosti v oblasti speciálních etiketovacích materiálů.
Praktické strategie zmírnění, které společnost pomáhá zákazníkům implementovat, zahrnují výběr jakostí fólie s hodnotami CTE přizpůsobenými konkrétní slitině přípojnic, návrh geometrií hran, které snižují koncentraci napětí, a specifikaci kroků žíhání po laminaci, které uvolňují zbytkové orientační napětí před uvedením sestavy do provozu. Tato integrovaná řešení čerpají z celé šíře odborných znalostí Společnosti v oblasti materiálové vědy a její schopnosti spolupracovat s vědeckovýzkumnými institucemi na komplexních multifyzikálních problémech.
Stanovení životnosti a protokol skladování pro nezpracovanou CCS fólii lisovanou za tepla
Funkční výkon CCS Hot Pressing Film se může během skladování měřitelně zhoršit, pokud podmínky prostředí nejsou kontrolovány, i když materiál zůstává v rámci své nominální trvanlivosti. Absorpce vlhkosti adhezivní vrstvou je primárním problémem, protože absorbovaná voda se během cyklu lisování za horka odpařuje a vytváří defekty puchýřů, které jsou často pouhým okem neviditelné, ale detekovatelné pomocí testování částečného výboje. Anhui Yanhe New Material Co., Ltd. balí svou Custom CCS Hot Pressing Film do obalů s bariérou proti vlhkosti s indikátory vysoušedla a doporučuje skladování při 10 °C–25 °C s relativní vlhkostí nižší než 60 %, což je protokol odvozený z rozsáhlých zkušeností společnosti s funkčními páskami pro elektronický průmysl, kde je kontrola kontaminace nesmlouvavá.
Dalším často přehlíženým faktorem je pomalé zesíťování okolního prostředí, ke kterému může docházet u částečně pokročilých lepicích systémů. Fólie skladované při teplotách nad 30 °C po delší dobu mohou vykazovat snížený tok taveniny a zhoršené smáčení během následného lisování, i když materiál vypadá nezměněný. Technické listy společnosti specifické pro jednotlivé šarže poskytují křivky reologického stárnutí v reálném čase, které zákazníkům umožňují upravit parametry procesu tak, aby kompenzovaly změny způsobené skladováním, což je příkladem závazku poskytovat integrovaná řešení pro funkční materiály po celou dobu životního cyklu produktu.
